
激光切割木质文字标识:SVG 文件制作实例
屏幕上看着合适的 SVG,到了激光切割环节仍可能出问题:导入比例不对、细部烧损,或小块废料难以取出。
本文是虚构任务的制作推演,不是已完成的客户案例,也没有实测的机器参数。目标是用 3 mm 胶合板切出 MAKE / REPAIR / REPEAT 三行独立字母,组装成总宽 450 mm 的室内标识,并固定在对比色背板上。切缝、最小细节和机器设置必须由同批材料的试切确认。
1. 先决定切出什么,再选择字体
本例保留的是独立字母,它们要贴在背板上。另一种常见做法是保留一整块板,把文字作为孔洞切掉。这两种设计不能混为一谈:
| 结构 | 保留的材料 | A、P、R 中间的部分 |
|---|---|---|
| 独立字母贴背板(本例) | 字母本体 | 中间是废料;孔洞露出背板,不需要模板桥位。 |
| 一整块板镂空文字 | 字母周围的板材 | 中间变成孤立小块;需要桥位或背板承托。 |
不要为了“防止字腔掉落”给独立字母加桥;也不要把镂空模板当成独立字母文件直接切割。确定结构后,还要和制作方确认观看距离、安装位置、粘合方式与板材表面处理。
2. 用最终文案比较字体
将三行标语分别放进结实的无衬线字体、窄体展示字体和手写体。观察的不只是风格:细笔画是否容易损坏、字腔是否足够开放、分开的字母能否准确定位、最长一行是否过于拥挤。
本例把 Montserrat 700 作为待验证的起点。重点检查 A 和 P 的封闭字腔、R 上部字腔与下部开放斜腿、E 的开放口、K 的斜向连接,以及最窄的字母间距。较粗字重可能让连接更稳定,但不代表在任何材料和尺寸下都能直接切。
3. 导出 SVG 后实测物理尺寸
在文字转 SVG 工具中输入三行标语,选择 Montserrat 和 700 字重,在 SVG 选项中把单位设为 mm,然后导出路径。
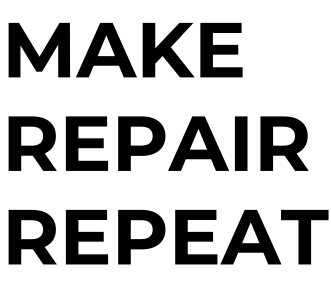
下载 SVG 演示文件,或 下载 DXF 演示文件。两份文件都基于三行标语、Montserrat 700、数值字号 78、开启字偶距生成。SVG 含 3 个 path 元素,viewBox 为 331.054 × 286.282;DXF 声明毫米单位。这些是可检查的起始文件,不是 450 mm 的生产排版,也不代表已完成软件导入或实体切割。
工具中的字号是排版输入值;选择 mm 不等于自动得到 450 mm 宽的标识。将 SVG 导入实际使用的激光或 CAD 软件,等比缩放整组字母至约定宽度,再量每行的字高、最窄连接与最小孔洞。
| 设计条件 | 本例工作值 |
|---|---|
| 成品文字总宽 | 450 mm |
| 材料 | 3 mm 胶合板 |
| 起始字体 | Montserrat 700 |
| 结构 | 独立字母贴背板 |
| 切缝与最小细节 | 在目标设备上实测 |
| 试切片 | 正式制作前完成 |
**比例校验办法:**在生产副本中画一个 10 × 10 mm 的测试方块,导入机器软件后直接测量。若尺寸不对,先查单位换算,再缩放标识。正式切割前删除该方块,或把它明确分到测试层,避免混入成品刀路。
如果制作方使用 LightBurn,可参考其 SVG 导入设置说明;不同 DPI 导入设置可能影响比例。应以目标软件中的实测尺寸为准。
4. 区分切缝与字腔
切缝是激光移除材料的宽度,会随机器、焦距、速度、功率和材料批次变化。不要套用一个未经测试的补偿值。
用同批胶合板切出已知尺寸的测试形状,对比设计值与实测值。需要拼嵌或配合时,由制作方根据结果在熟悉的 CAM 或矢量流程中补偿。保留未补偿的设计母版,再生成针对机器的生产副本。
本例中,A、P、R 内部的小块是废料,取出后背板会从孔洞显露。如果改成一整块镂空板,这些小块才需要桥位或背板固定。矢量软件的“创建轮廓”只生成几何,不会自动判断哪一种结构能装配。
5. 在实际机器软件中复检
SVG 适合许多激光软件;有些 CAD 或制作流程会要求 DXF。交付前先问操作员采用哪个格式、如何导入,以及哪份文件是最终生产版。
导入后逐项核对:
- 总宽确实是 450 mm,测试方块确实是 10 × 10 mm;
- 字体已变成路径,不依赖机器上安装字体;
- 目标轮廓被设置为切割线,而非填充或雕刻;
- 没有重复路径造成同一位置切两次;
- 路径没有意外断口、自交或尖刺;
- 小块废料能取出,独立字母不会因局部过细而破损。
6. 按最终字高做试切片
不要缩小整块标识来试切,那会改变细部尺寸。把 A 的最窄部分、E 的开口、K 的斜线、P 或 R 的孔洞,以及最紧的字母间隔放到一小块材料上,全部保持成品尺寸。
胶合板试切能暴露烧焦、未切透、细连接断裂和小块废料难以取出等问题。“揭膜”属于刻字膜工艺,需要另做测试。失败后一次只调整一个变量,如字重、字高、间距、结构或机器参数,才能知道哪个改动有效。
LightBurn 的切缝测试指南提供了一种实际测量方法;其切缝补偿功能针对闭合路径。其他软件应按相应的操作流程验证。
7. 单独准备装配图
装配参考图应标出完成效果、总宽、行距、背板边距、各独立字母的位置以及哪些小零件要保留。参考图与切割文件分开,避免尺寸标注被误当成刀路。
本例建议交付未加机器补偿的设计母版、一份与操作员确认过的生产文件和一份带尺寸的装配图。这是建议清单,不是已经完成试切的结果。正式切割前,仍须由制作方确认文字、尺寸、材料、切缝处理和试切片。
更多基础方法见激光切割文字指南;也可用激光切割文字工具准备路径。文字转路径只是起点,最终生产判断应以目标设备的实测结果为准。
用你的文本亲自试试这个工具
打开 TextToSVG 主工具,在浏览器中试用本文提到的设置,或者返回博客继续查看其他工作流文章。